九江含金废渣回收损耗率分析与有色金属材料回收策略
引言
九江作为长江中游重要的工业城市,依托其发达的冶金、化工及电子产业,每年产生大量含金废渣。这些废渣中除金外,还富含铜、银、钯等有色金属材料。回收过程中的损耗率直接影响经济效益与资源利用率。本文围绕九江地区含金废渣的回收损耗率展开分析,探讨有色金属材料的协同回收策略,并提出降低损耗的可行建议。
一、含金废渣的来源与特性
九江的含金废渣主要来源于:
- 电子元器件制造废料(如废电路板、连接器)
- 电镀污泥与阳极泥
- 有色金属冶炼渣
- 废旧催化剂
这些废渣金含量通常在50-500 g/t之间,同时伴生铜(5%-30%)、银(100-2000 g/t)、钯(10-100 g/t)等有价金属。由于成分复杂、粒度不均,回收难度较大。
二、回收损耗率的主要构成
在九江地区的典型回收工艺中,含金废渣的总损耗率一般在8%-20%之间,具体分为:
| 损耗环节 | 损耗率范围 | 主要原因 |
|---------|-----------|---------|
| 预处理(破碎、筛分) | 1%-3% | 粉尘飞扬、细粒流失 |
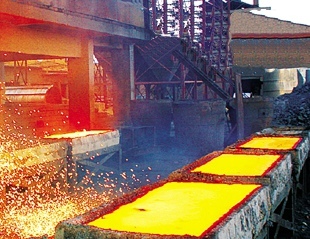
| 火法熔炼 | 3%-8% | 炉渣夹带、金属挥发 |
| 湿法浸出 | 4%-12% | 浸出不完全、溶液夹带 |
| 精炼提纯 | 1%-4% | 电解残极、试剂残留 |
有色金属材料(如铜、银)的损耗规律与金相似,但铜在火法中的挥发损失更显著,银则易在浸出液中流失。
三、影响损耗率的关键因素
- 废渣性质:金以微细粒包裹体存在时,浸出率下降,损耗上升。
- 工艺选择:传统氰化法对铜、银敏感,易形成络合物导致金损失。
- 设备与操作:九江部分中小回收企业设备老旧,收尘系统不完善,增加贵金属粉尘损耗。
- 回收规模:规模化企业损耗率通常低于小型作坊3-5个百分点。
四、有色金属材料的协同回收价值
九江含金废渣中的有色金属若未有效回收,不仅造成资源浪费,还可能增加后续处理难度。例如:
- 铜:含量可达10%-25%,回收后价值可观,但火法熔炼时部分铜进入炉渣,需通过选矿或湿法再回收。
- 银:与金伴生,在氰化浸出中优先溶解,可通过锌粉置换或电解回收。
- 钯、铂:含量较低,但采用树脂吸附或溶剂萃取可有效富集。
合理的多金属协同回收可将总损耗率降低2-6个百分点,同时提高综合经济效益。
五、降低损耗率的实践建议
- 优化预处理:采用密闭破碎、喷雾抑尘,减少细粒级贵金属飞扬。
- 改进火法工艺:加入造渣剂调节炉渣粘度,降低夹带损失;采用富氧熔炼提高传热效率。
- 联合湿法工艺:对高铜废渣,先进行酸浸脱铜,再氰化提金,避免铜干扰。
- 强化尾液回收:使用活性炭或离子交换树脂吸附浸出尾液中的金、银,减少流失。
- 规范检测与计量:建立批次取样分析制度,精准核算损耗,指导工艺调整。
六、
九江含金废渣的回收损耗率受工艺、设备、废渣特性等多重因素影响。在当前有色金属材料价格高企的背景下,通过协同回收铜、银等金属并降低各环节损耗,不仅能提升企业利润,还能减少环境污染。建议九江地区推广规模化、清洁化的回收技术,建立统一的损耗率评价标准,推动贵金属与有色金属材料回收产业高质量发展。
如若转载,请注明出处:http://www.lcqiansheng.com/product/45.html
更新时间:2026-09-23 01:17:40